MAGELANG, Juli – Pengendalian suhu saat proses pengelasan ternyata berperan penting dalam menentukan kualitas sambungan logam. Hal itu terungkap dalam penelitian yang dilakukan Muhammail, mahasiswa Program Studi Teknik Mesin, Fakultas Teknik, Universitas Muhammadiyah Magelang, melalui skripsi berjudul Pengaruh Interpass Temperature terhadap Deformasi Hasil Pengelasan dan Kekuatan Impak pada Baja ASTM A36 dengan Proses Las SMAW.
Penelitian ini mengangkat tema pengaruh interpass temperature terhadap deformasi hasil pengelasan dan ketangguhan material pada baja ASTM A36 menggunakan metode Shielded Metal Arc Welding (SMAW). Fokus penelitian dilatarbelakangi oleh masih tingginya risiko deformasi atau perubahan bentuk pada material setelah proses pengelasan, yang dapat menurunkan presisi dan kualitas konstruksi.
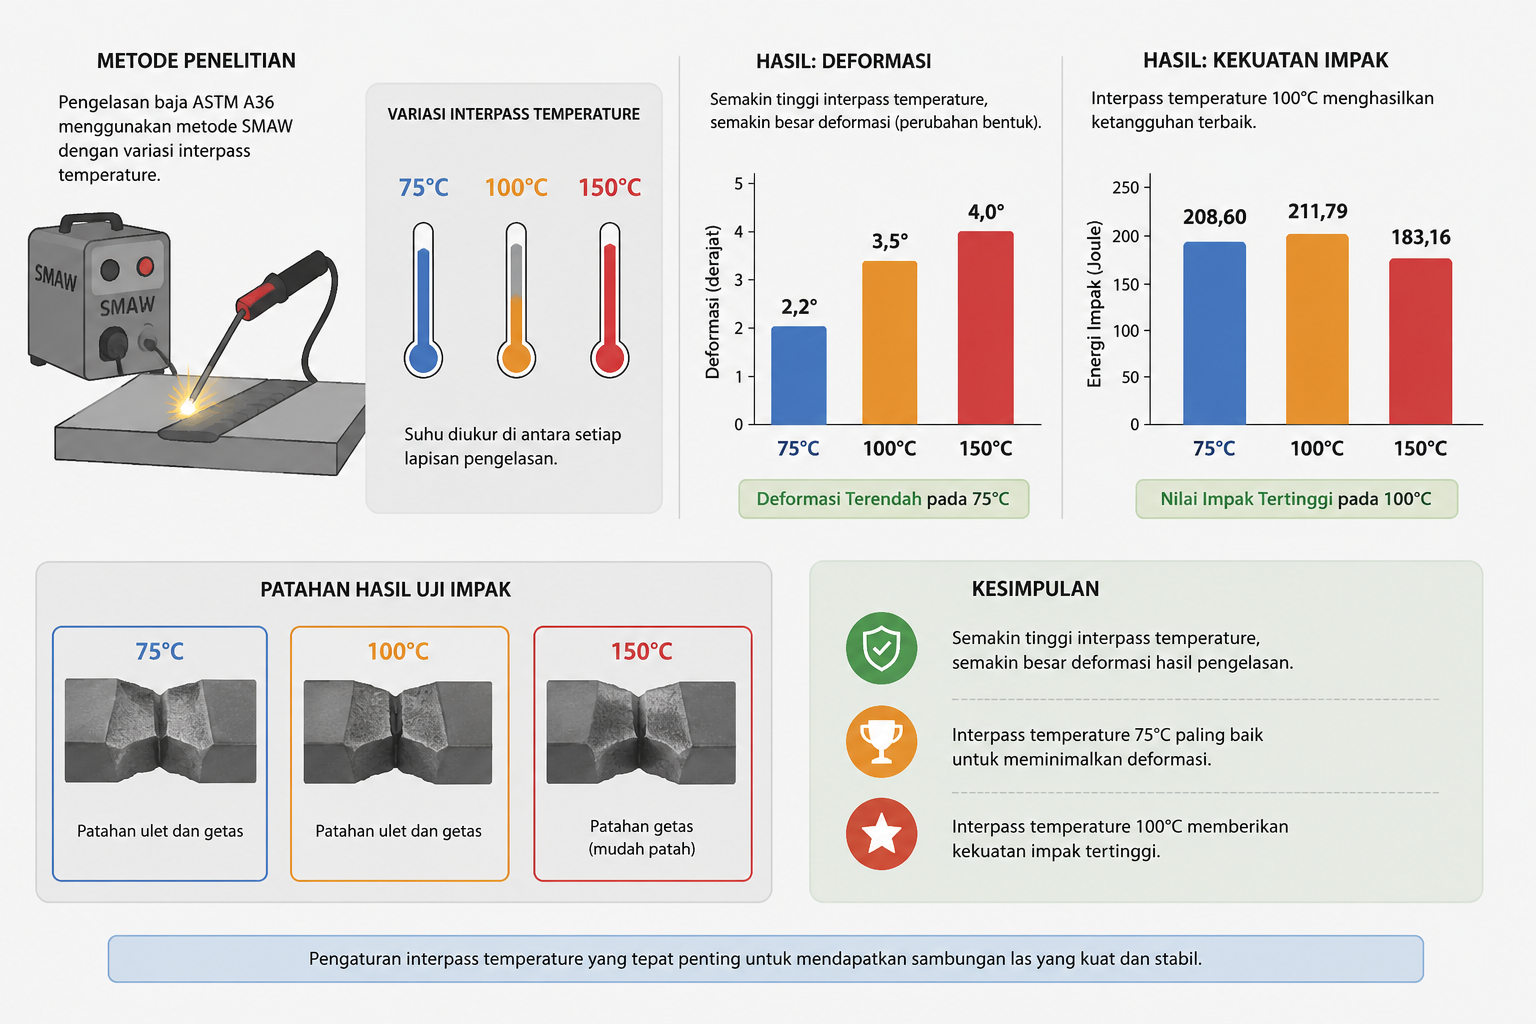
Melalui metode eksperimen, Muhammail menguji sembilan spesimen baja ASTM A36 yang dilas menggunakan variasi interpass temperature 75°C, 100°C, dan 150°C. Setiap spesimen kemudian dianalisis untuk mengetahui tingkat deformasi serta kekuatan impaknya melalui pengujian Charpy.
Hasil penelitian menunjukkan bahwa semakin tinggi interpass temperature, semakin besar deformasi yang terjadi pada hasil pengelasan. Rata-rata deformasi tercatat sebesar 2,2 derajat pada suhu 75°C, meningkat menjadi 3,5 derajat pada 100°C, dan mencapai 4 derajat pada 150°C. Temuan ini mengindikasikan bahwa pengendalian suhu antar-lapis pengelasan mampu meminimalkan perubahan bentuk pada material.
Di sisi lain, pengujian impak memperlihatkan bahwa interpass temperature 100°C menghasilkan ketangguhan terbaik, dengan nilai energi serap rata-rata mencapai 211,79 Joule. Nilai tersebut lebih tinggi dibandingkan spesimen pada suhu 75°C yang mencapai 208,60 Joule, maupun 150°C yang hanya 183,16 Joule.
Penelitian juga menemukan adanya perbedaan karakter patahan. Spesimen dengan suhu 75°C dan 100°C menunjukkan kombinasi patahan ulet dan getas, sedangkan spesimen 150°C lebih didominasi patahan getas. Kondisi tersebut menandakan bahwa suhu interpass yang terlalu tinggi dapat menurunkan kemampuan material menyerap energi benturan.
Berdasarkan hasil tersebut, Muhammail menyimpulkan bahwa pengaturan interpass temperature menjadi faktor penting dalam proses pengelasan SMAW, terutama untuk menjaga keseimbangan antara deformasi yang rendah dan kekuatan mekanik sambungan. Suhu 75°C dinilai paling efektif dalam menekan deformasi, sementara 100°C menjadi kondisi optimum untuk menghasilkan kekuatan impak tertinggi.
Temuan ini diharapkan dapat menjadi referensi bagi industri manufaktur, konstruksi, hingga perkapalan dalam menentukan parameter pengelasan yang lebih efisien, sehingga kualitas sambungan las dapat ditingkatkan tanpa mengorbankan ketangguhan material.(ed.adm_kuikimmi)
Sumber: repositori UNIMMA